+7 (495) 740-57-58
info@svarzavod.ru
МДО-покрытие на алюминии: что это, какие свойства, где применяют
Коротко
МДО (микродуговое оксидирование) превращает поверхностный слой алюминиевой детали в керамику. Деталь опускают в ванну с раствором и подают высокое напряжение. По поверхности бегут тысячи мелких искр-микродуг, и металл окисляется до оксида алюминия, в том числе до корунда. Корунд по твёрдости уступает только алмазу и ещё нескольким сверхтвёрдым материалам.
Что это даёт:
- износостойкость деталей цилиндропоршневой группы в 10-15 раз выше, по износу покрытие сравнимо с твёрдым сплавом;
- твёрдость рабочего слоя до 2000-2500 HV, это твёрже закалённой стали;
- толщину от единиц микрон до 200 мкм, в пределе до 400 мкм;
- электроизоляцию: пробой до 6000 В;
- стойкость к коррозии, в том числе в морской воде, и к тепловому удару;
- низкое трение: коэффициент 0,04-0,1.
Раствор для МДО экологически чистый. В отличие от анодирования, в нём нет кислоты и хрома, отработанный раствор можно сливать в раковину.
Как растёт МДО-покрытие
МДО выросло из анодирования. Деталь тоже служит электродом в ванне, но напряжение в несколько раз выше, сотни вольт, а ток переменный, импульсный. Сначала на детали растёт обычная тонкая оксидная плёнка, как при анодировании. Когда она набирает толщину, её начинают пробивать микродуги. В канале каждой дуги металл плавится, окисляется и мгновенно застывает в воде уже керамикой.
Покрытие растёт в три этапа:
- Плёнка без искр. Первые секунды или минуты. Покрытие похоже на анодное, но растёт быстрее и плотнее.
- Искровой режим. Деталь «светится» от множества мелких искр, плёнка продолжает расти.
- Керамика. Примерно после 25-40 минут, при толщине около 30-45 мкм, начинает расти высокотемпературная керамика. Через 90-120 минут керамики в покрытии уже 70-80 %.
Самая твёрдая фаза, корунд, оказывается внизу, у металла. Чем ближе к поверхности, тем мягче слой. Поэтому толстое покрытие состоит из трёх слоёв:

Рыхлый наружный слой на рабочих поверхностях снимают шлифованием, чтобы работал твёрдый слой. В свежем растворе «шуба» занимает 5-10 % толщины. Если она растёт до половины покрытия и больше, раствор пора менять.
Скорость роста. При плотности тока 10-15 ампер на квадратный дециметр покрытие растёт примерно на 1-1,5 мкм в минуту: 60 мкм получается примерно за час, 150 мкм примерно за полтора часа. Дальше рост резко замедляется. Например, на 500 мкм уходит 7-9 часов, поэтому больше 200 мкм растить обычно невыгодно.
Меняются ли размеры детали
Покрытие не наносится сверху, а выращивается из металла детали. Основная часть слоя уходит вглубь, наружу деталь прирастает немного.
На практике:
- при толщине около 100 мкм рост керамики и растворение металла в растворе почти уравновешивают друг друга, размер детали меняется на сотые доли миллиметра;
- для точных размеров покрытие делают немного толще нужного и потом шлифуют в размер, вплоть до алмазной доводки;
- припуск под МДО закладывают в технологическую карту механической обработки заранее.
Пример. Золотник гидрораспределителя по чертежу Ø30 с допуском минус 0,02 мм и керамическим МДО-покрытием. На мехобработке его точат на 0,03-0,05 мм больше номинала. Затем МДО около 90 минут и шлифовка с алмазной доводкой в размер чертежа.
Точный припуск зависит от сплава, толщины покрытия и состояния раствора, поэтому для серийной детали его подбирают на пробных образцах.
Свойства МДО-покрытия на алюминии
На алюминиевом сплаве AL 6061 (российский аналог АД33) по испытаниям МДО снизило износ примерно в 30 раз. Твёрдое анодирование на том же сплаве снизило износ только примерно в 2 раза.
Толщину не стоит гнать без нужды. В исследовании на сплаве AL 6082 (российский аналог АД35) покрытия средней толщины показали себя хуже и тонких, и толстых. Режим подбирают под задачу.
МДО под краску и полимер. Поры МДО-покрытия работают как якорь: краска или фторопласт заходят в них и держатся намного прочнее, чем на голом металле или анодном слое. Эпоксидная краска на МДО держится на отрыв примерно вдвое прочнее, чем без него. А сплав Д16 с МДО, пропитанным фторопластом, месяц пролежал в Японском море. Металла он потерял в 220 раз меньше, чем без покрытия, и без единого пятна коррозии. Даже если верхний слой краски сотрётся, под ним остаётся твёрдая керамика, а краска в порах продолжает защищать. Так получают цветные покрытия, которые не облезают на деталях техники и судов.
Три вида покрытия по толщине
До 20 мкм: защита от коррозии вместо анодирования. Это первый этап МДО, керамики в слое ещё нет, пористость маленькая. Такой слой стойче к коррозии и твёрже анодного, процесс быстрее, а раствор экологически чистый. Стальным предметом слой можно поцарапать. С добавками в раствор покрытие получается цветным: так делают, например, алюминиевые корпуса смартфонов.
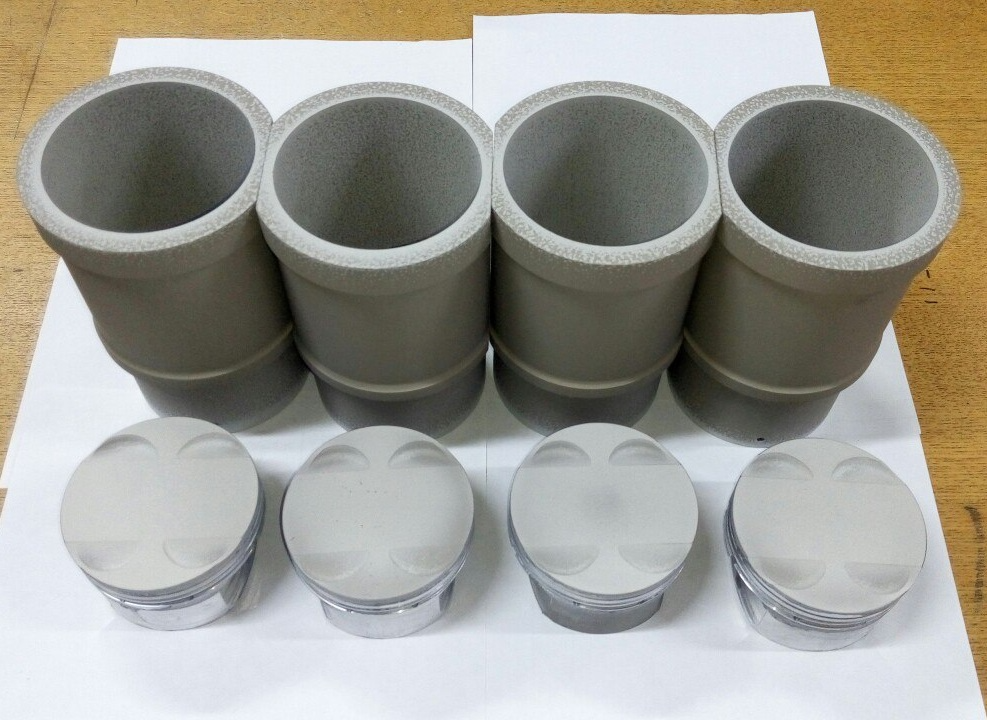
50-70 мкм: жаростойкое покрытие. Защищает от прогара днища поршней, особенно в форсированных двигателях. Срок службы поршня вырастает примерно на 80 %. Подходит для деталей, которые испытывают тепловые удары, например форм для литья пластмасс.
100-200 мкм: износостойкое покрытие. Рабочий слой в основном из корунда. Ставят туда, где деталь стирается: нитеводители, насосы, ролики под проволоку. Ролики из алюминия с МДО для кабельного производства служат в 3 раза дольше.

МДО или твёрдое анодирование
Когда хватит анодирования. Нагрузка умеренная, нужна защита от коррозии и внешний вид, деталь большая и важна цена обработки.
Когда нужно МДО. Деталь трётся, греется, работает в абразиве или в морской воде, должна изолировать. Алюминий с МДО может заменить сталь и чугун в узле трения, а алюминий почти втрое легче стали.
Что идёт не так при МДО
Наблюдения технологов при промышленном внедрении.
Плохая вода. Если дистиллированная вода плохая, выйти на режим МДО не удастся: вместо покрытия поверхность разъедает. Воду проверяют по pH и электропроводности.
Деталь далеко от электрода. Чем дальше деталь от электрода, тем медленнее растёт покрытие. Одинаковая деталь на расстоянии 20 и 200 мм от электрода за 60 минут набирает 100 и 35 мкм. Электрод по возможности повторяет форму детали, но ближе 10 мм не ставят, иначе замыкание.
Электроды забыли в техкарте. На электродах тоже растёт плёнка, и она тормозит рост покрытия на детали. Электроды расходуются, их закладывают в технологическую карту и нормы расхода.
Деталь просто повесили на проволоку. При толстых покрытиях электрод крепят к детали жёстко, обычно в резьбовое отверстие. Если деталь просто висит, через несколько минут в месте контакта может загореться дуга и испортить деталь. В месте крепления покрытия не будет.
Раствор не меняют. Раствор постепенно накапливает примеси, и рыхлый наружный слой растёт. Литейные сплавы с кремнием изнашивают раствор быстрее. Если установка стояла больше двух недель, раствор живёт почти вдвое меньше.
Слишком большая деталь. Ток растёт вместе с площадью. Если ванна или источник не берут деталь целиком, её обрабатывают по частям с переворотом, и на стыке остаётся след. Мощность источника считают под самую большую деталь.
Толстый слой там, где важна усталость. Толстое МДО-покрытие снижает усталостную прочность алюминиевой детали. Для деталей, которые работают на изгиб с вибрацией, толщину выбирают осторожно.
Советы конструктору
Надпись «МДО» на чертеже ничего не говорит технологу. Чтобы деталь получилась с первого раза:
- укажите поверхность и толщину керамического слоя, и можно ли иметь более тонкий слой на остальных поверхностях;
- не требуйте керамику толщиной 5-10 мкм: керамика начинает расти примерно с 30-45 мкм;
- острые углы покрываются толще, это физика процесса;
- отверстия покрываются тем хуже, чем глубже; глухих отверстий под керамику лучше избегать;
- предусмотрите место крепления электрода, например технологическое резьбовое отверстие; в этом месте покрытия не будет;
- укажите чистоту поверхности после снятия рыхлого слоя, вплоть до алмазной шлифовки;
- заложите припуск под рост покрытия и шлифовку;
- закрыть участок от покрытия надёжно можно только фторопластом; иногда проще покрыть деталь целиком.
Разница толщины в 2-5 мкм для керамического слоя нормальна. У тонких покрытий до 10 мкм разброс обычно не больше 1 мкм.
Где применяют МДО
Машиностроение и станки
- пары трения, подшипники скольжения, втулки, направляющие;
- зубчатые передачи, шестерни из алюминия;
- торцевые уплотнения;
- золотники и гильзы гидрораспределителей, штоки и гильзы пневмо- и гидроцилиндров;
- лёгкие рычаги, каретки и детали манипуляторов и роботов;
- замена термообработанных стальных деталей на алюминиевые с керамикой.
Двигатели и транспорт
- поршни, особенно днища, против прогара;
- цилиндры и зона хода поршня в блоках цилиндров;
- детали форсированных и спортивных двигателей;
- детали сельхозтехники.
Насосы, нефть, газ, химия
- корпуса и крыльчатки насосов, в том числе топливных;
- детали, которые работают в потоке с абразивом: покрытие стойко к гидро- и газоабразивному износу;
- детали оборудования для химической и нефтедобывающей промышленности.
Текстильная, табачная, кабельная промышленность
- нитеводители, нитенаправители и всё, что стирает нить;
- детали табачных машин;
- ролики и шкивы, по которым идёт проволока и кабель: с МДО они служат в 3 раза дольше.
Формы и оснастка
- формы для литья пластмасс и резины;
- оснастка, которая испытывает тепловые удары и износ.
Авиация и космос
- лёгкие износостойкие детали вместо стальных;
- направляющие и узлы подвижных механизмов;
- упоры и узлы раскрытия космических аппаратов.
Оборонная промышленность
- цветные износостойкие покрытия деталей техники и вооружения;
- детали изделий ракетной техники.
Судостроение и морская техника
- детали, которые работают в морской воде: МДО-покрытие стойко к морской коррозии;
- корпуса и крыльчатки насосов забортной воды, детали забортной арматуры и клапанов;
- гребные винты и детали водомётов маломерных судов, детали подвесных моторов;
- блоки, шкивы и ролики лебёдок и такелажа, которые стирает трос;
- втулки и подшипники скольжения в рулевых устройствах и механизмах;
- палубная фурнитура и крепёж из алюминия;
- стальные детали: на сталь сначала напыляют алюминий металлизатором, потом этот слой оксидируют. Получается керамика на стали, такое покрытие держит до 1000 часов в соляном тумане.
Электротехника и электроника
- изолирующий слой на алюминиевых деталях, пробой до 6000 В;
- корпуса и теплоотводы, которым нужна изоляция.
Потребительские товары и ремонт
- цветные покрытия корпусов техники, например смартфонов;
- детали, которые должны красиво выглядеть и не царапаться;
- восстановление размеров изношенных алюминиевых деталей.
МДО работает не только на алюминии, но и на титане, магнии и цирконии.
Что нужно для своего участка МДО
Типовой комплект:
- шкаф с ванной из нержавеющей стали; у ванны водяная рубашка, раствор охлаждает чиллер;
- барботаж: сжатый воздух через фильтр-влагоотделитель перемешивает раствор и дополнительно охлаждает его;
- токоподводы над ванной для деталей и электродов;
- источник питания МДО и блок управления;
- ванны для обезжиривания и промывки деталей.
Источник, ванну и режимы рассчитываем под ваши детали. В стоимость входят пуско-наладка и, по договорённости, отработка техпроцесса. Состав раствора отдаём клиенту. Гарантия на оборудование 1 год. Оборудование для МДО делаем больше 25 лет, поставляли в Австрию, Чехию, Польшу и на российские оборонные и энергетические предприятия. Подробнее обо всём оборудовании на странице «Оборудование для МДО».
Из чего складывается себестоимость покрытия, мы разбрали в статье «Микродуговое оксидирование: затраты и стоимость работ».

Частые вопросы
МДО и анодирование это одно и то же?
Нет. МДО выросло из анодирования, но идёт при напряжении в несколько раз выше, на переменном токе, с микродугами на поверхности. Слой получается толще и намного твёрдой, а раствор экологически чистый.
Какой толщины бывает МДО-покрытие?
От 1 до 200 мкм, в пределе до 400 мкм. Для защиты от коррозии хватает до 20 мкм, от прогара 50-70 мкм, от износа 100-200 мкм.
Какая твёрдость у МДО-покрытия?
Рабочий слой на алюминии достигает 2000-2500 HV. Для сравнения, твёрдое анодирование 400-700 HV, закалённая сталь около 700-800 HV.
Меняются ли размеры детали после МДО?
Мало: покрытие растёт в основном вглубь. Для точных поверхностей покрытие делают с запасом и шлифуют в размер.
Сколько идёт процесс?
Около часа на 60 мкм и около полутора часов на 150 мкм. Время зависит от сплава, режима и расстояния до электрода.
На какие сплавы можно нанести МДО?
На любые деформируемые алюминиевые сплавы, на литейные (на силуминах с большим содержанием кремния слой тоньше), на алюминиевый слой, напылённый на сталь, а также на титан и магний.
Можно ли покрасить МДО-покрытие?
Да. Цвет можно получить прямо в процессе за счёт добавок в раствор или покрасить после. Покрытие хорошо держит краску и полимеры.
Отправьте его на info@svarzavod.ru. Подскажем, нужно ли МДО или хватит анодирования, какую толщину брать, какой припуск заложить и какой источник понадобится.